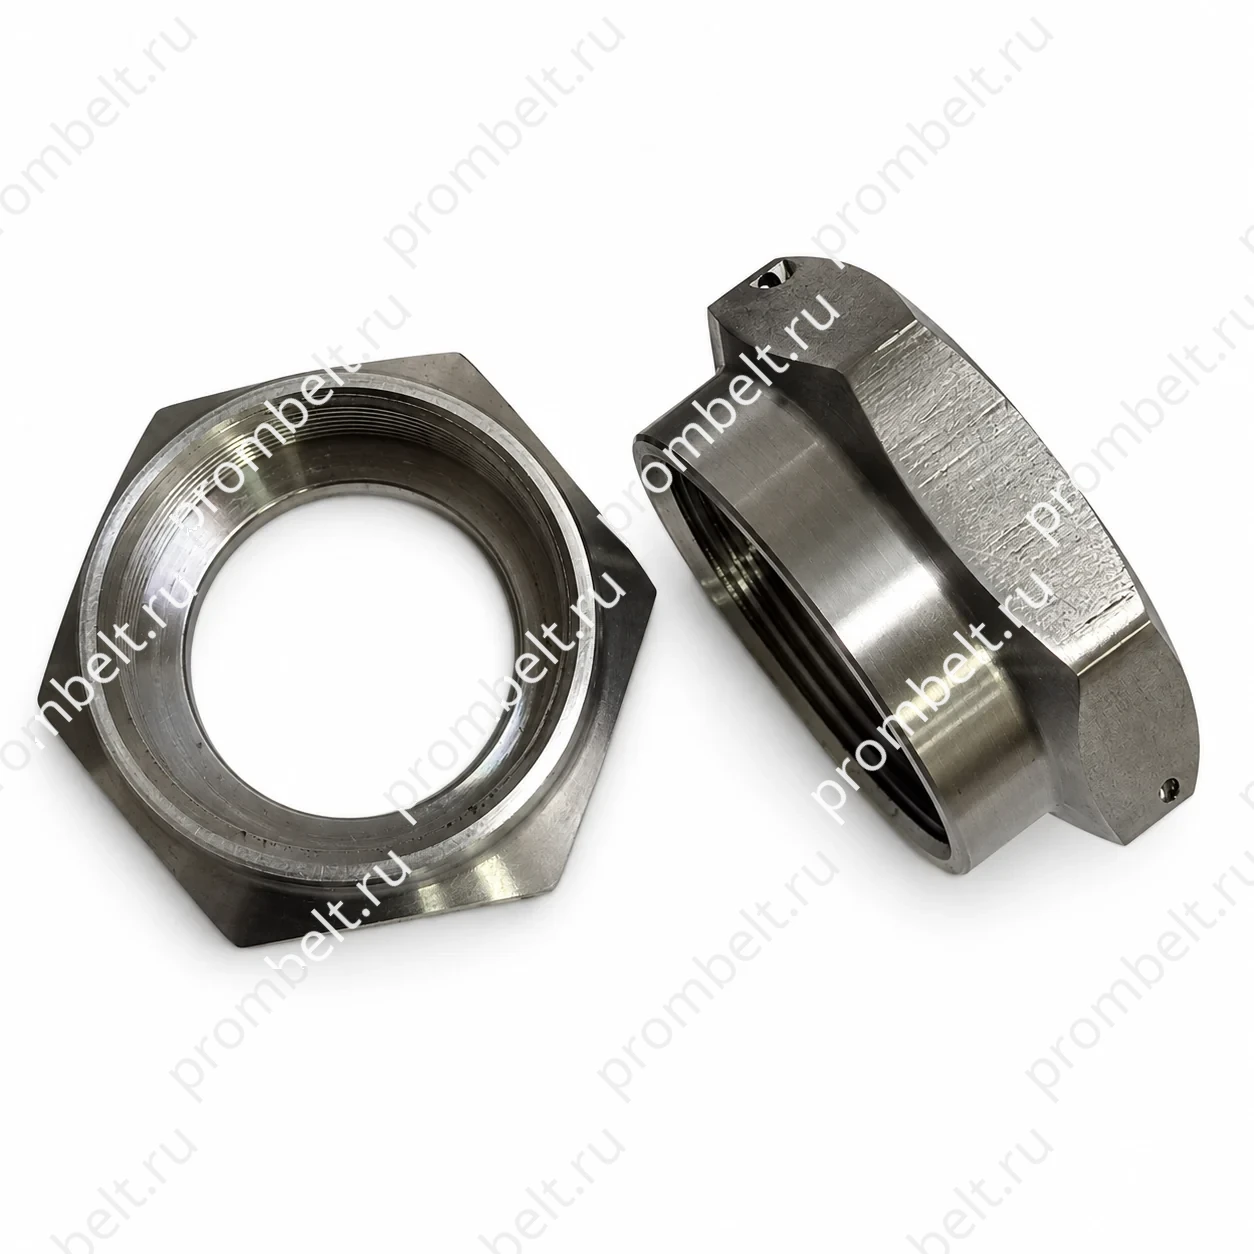
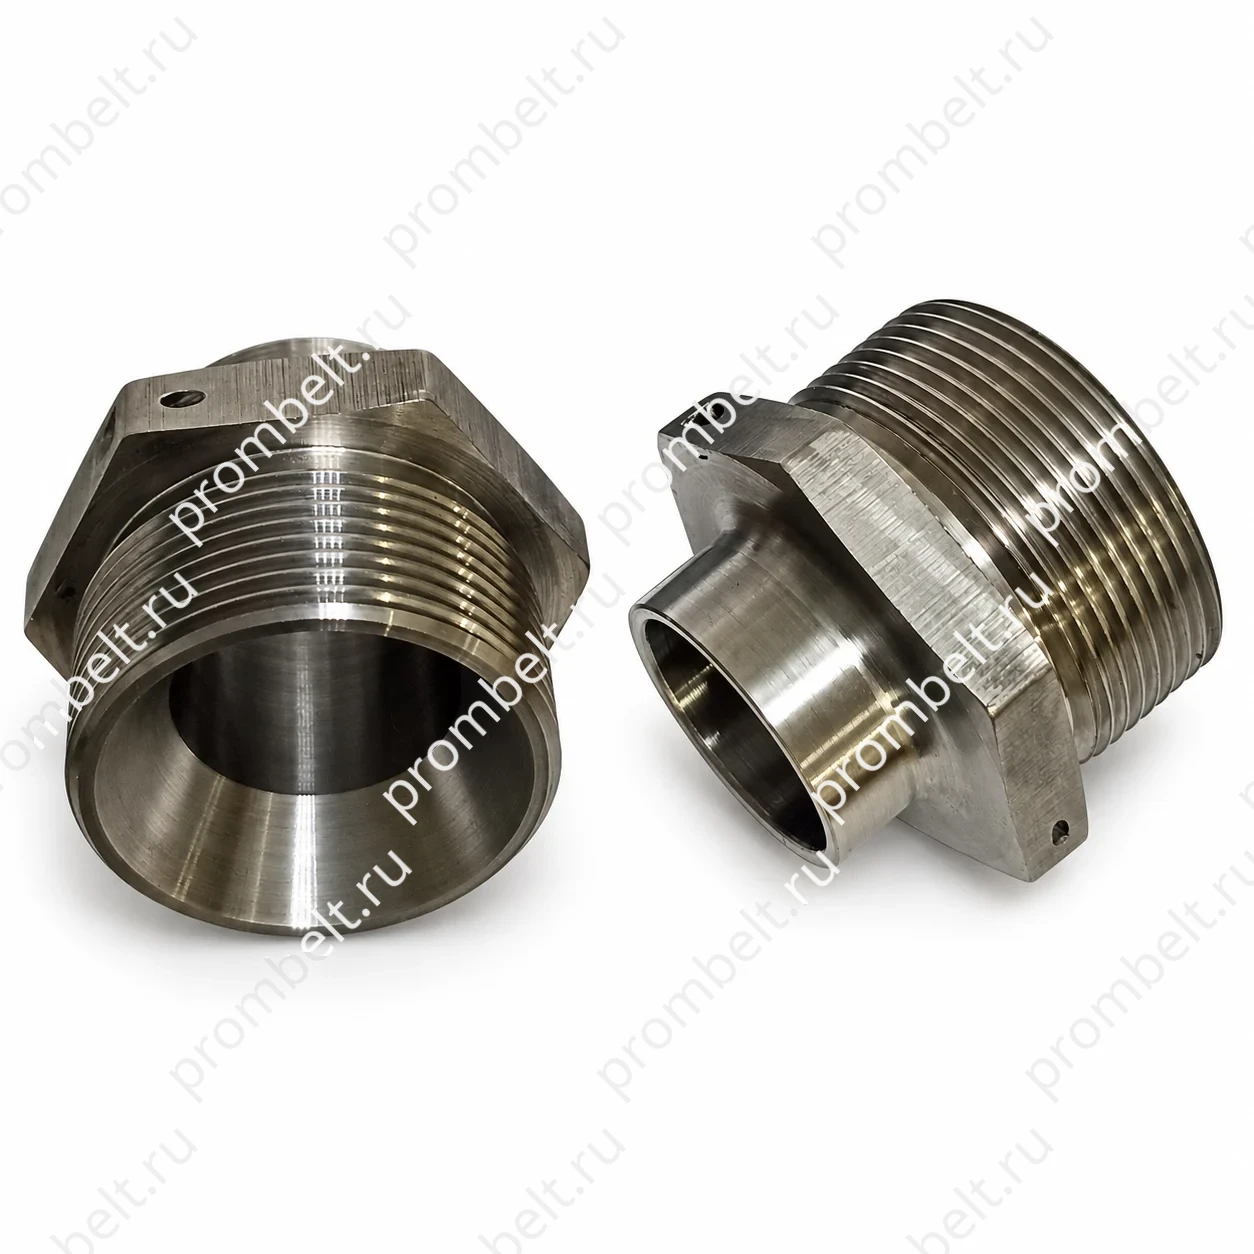
Изделие используется в соединениях трубопроводов по внутреннему конусу.
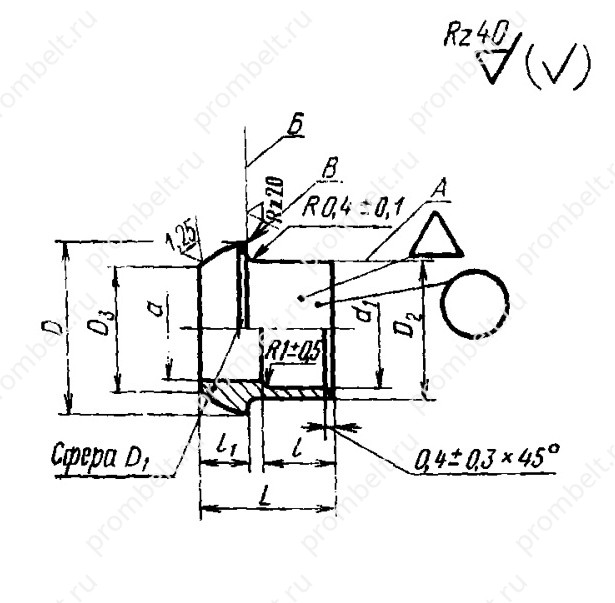
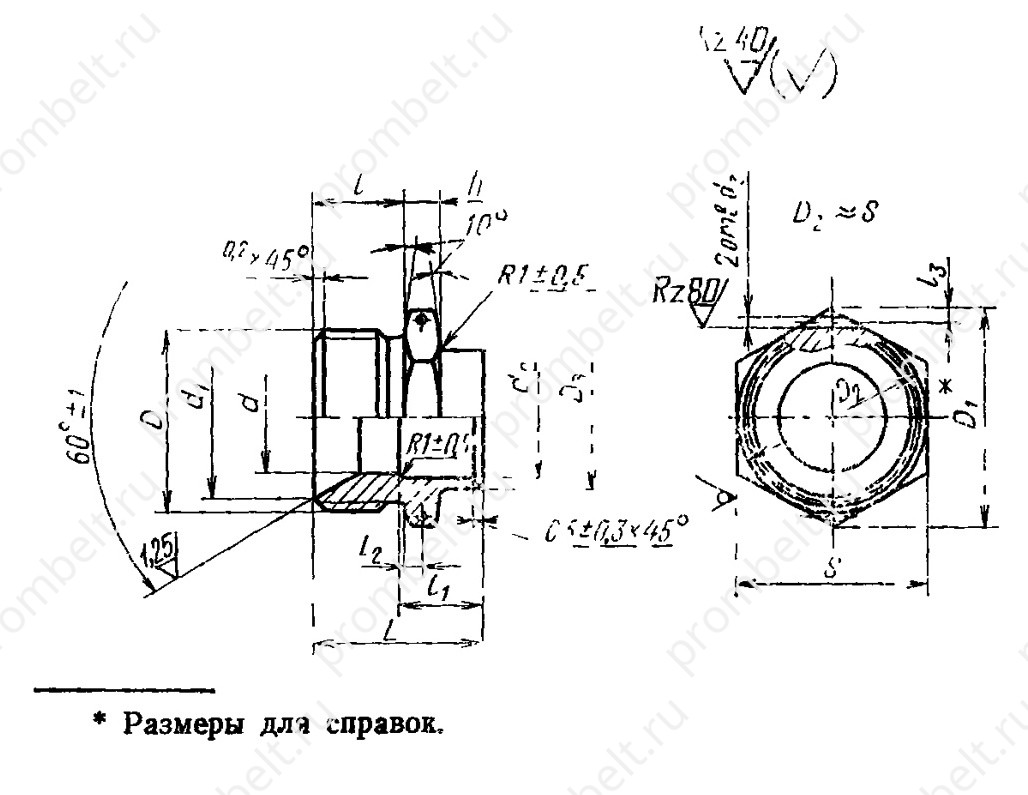
Для расчёта укажите готовое обозначение изделия по ГОСТ из спецификации и количество. Размеры, резьбу и материал при необходимости можно проверить по схеме, таблице и примерам условных обозначений.
Технические требования
Материал: сталь марок 25 и 12Х18Н9Т (Х18Н9Т).
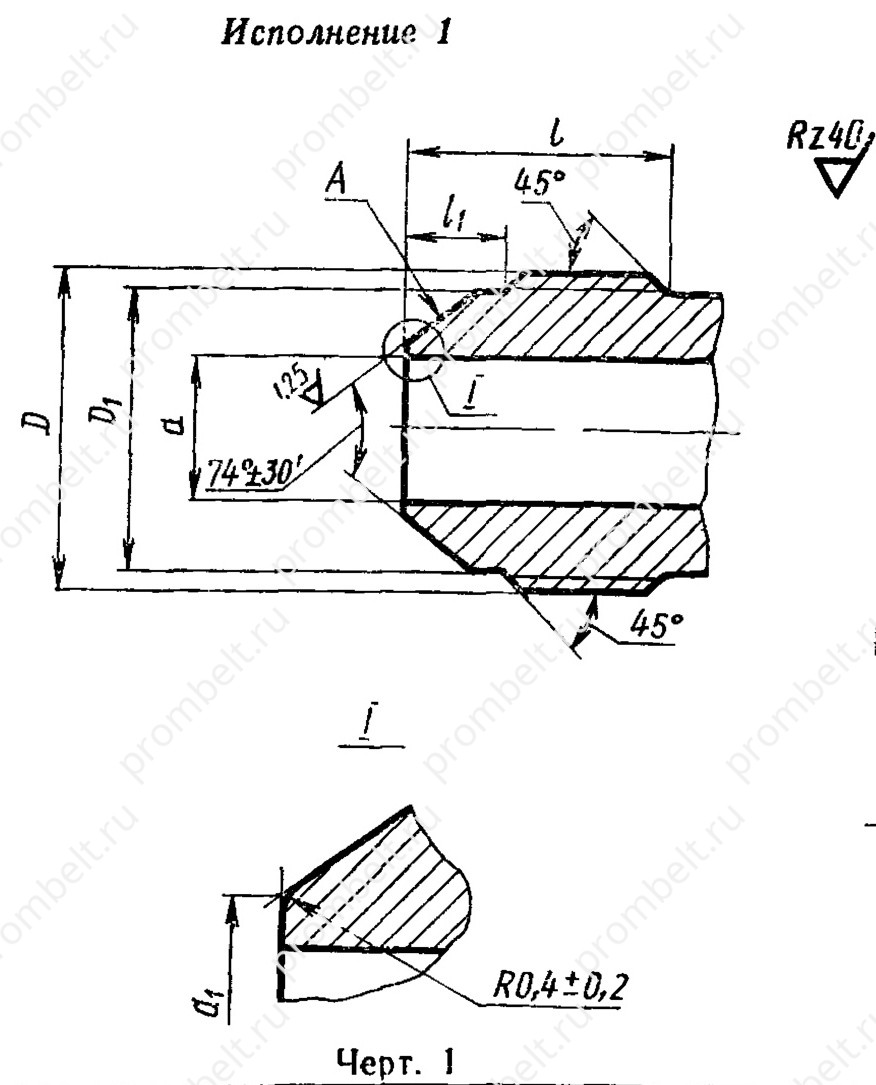
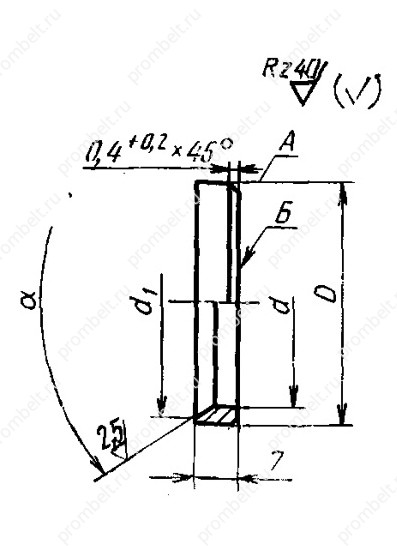
Кромку В не притуплять. Заусенцы на кромке не допускаются.
Допуски радиального биения сферы D₁ и торцовой поверхности Б относительно оси поверхности А — 0,05 мм.
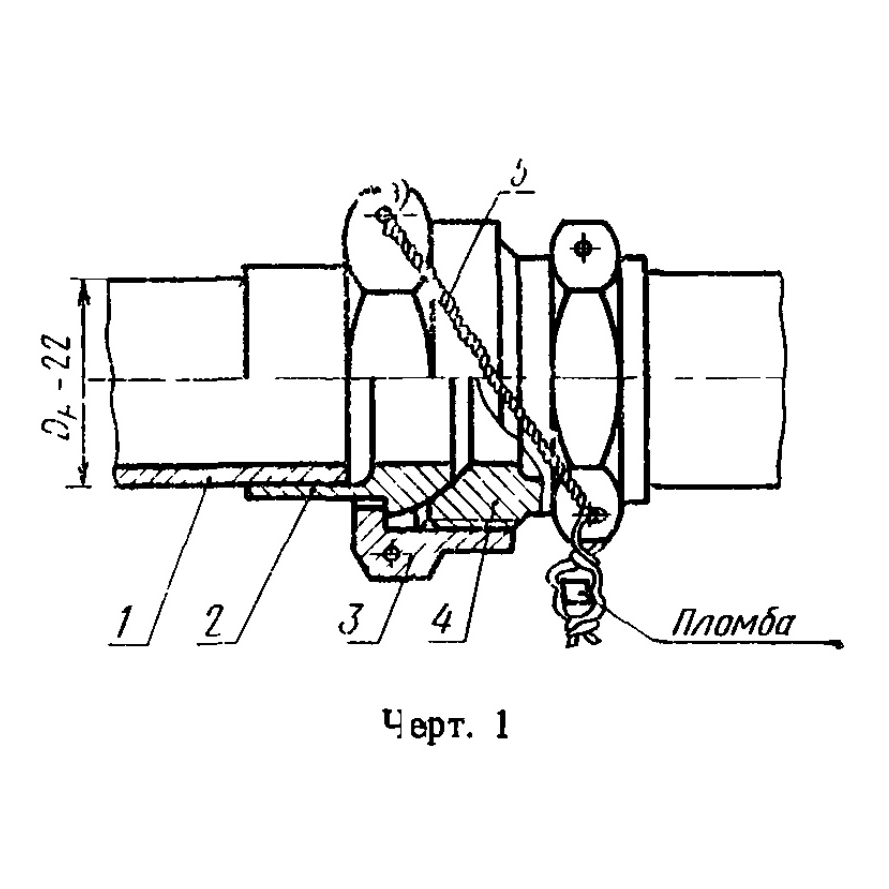
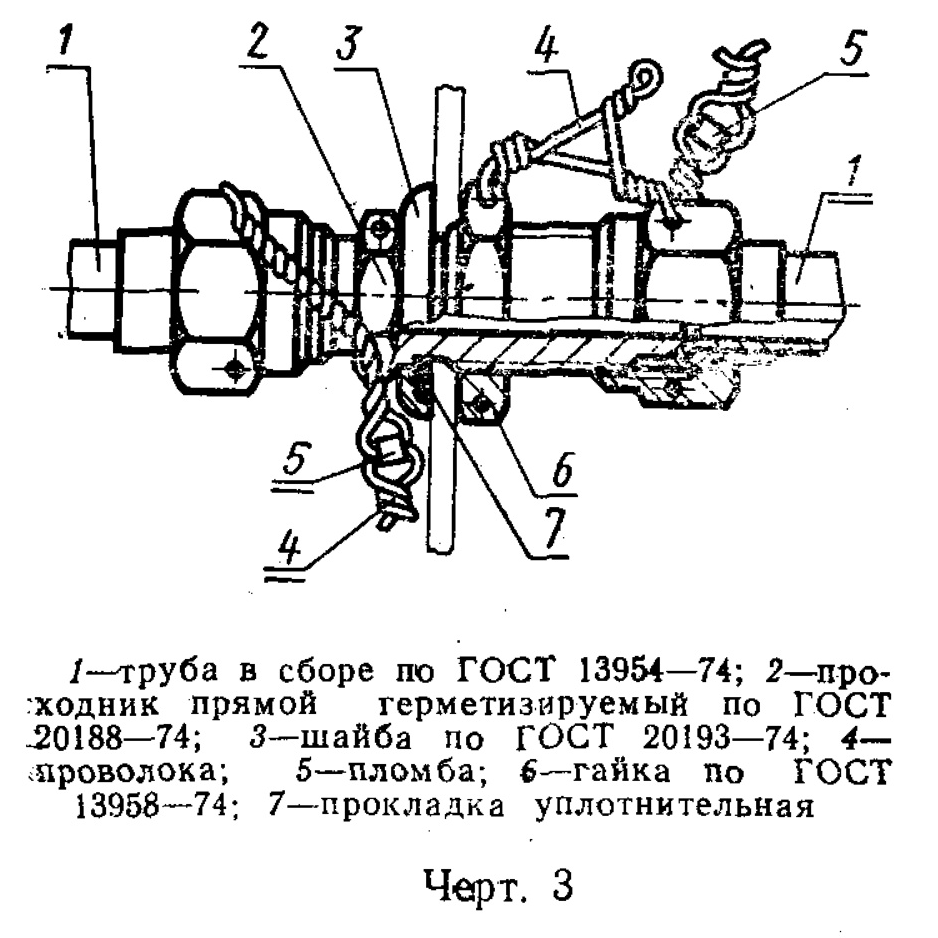
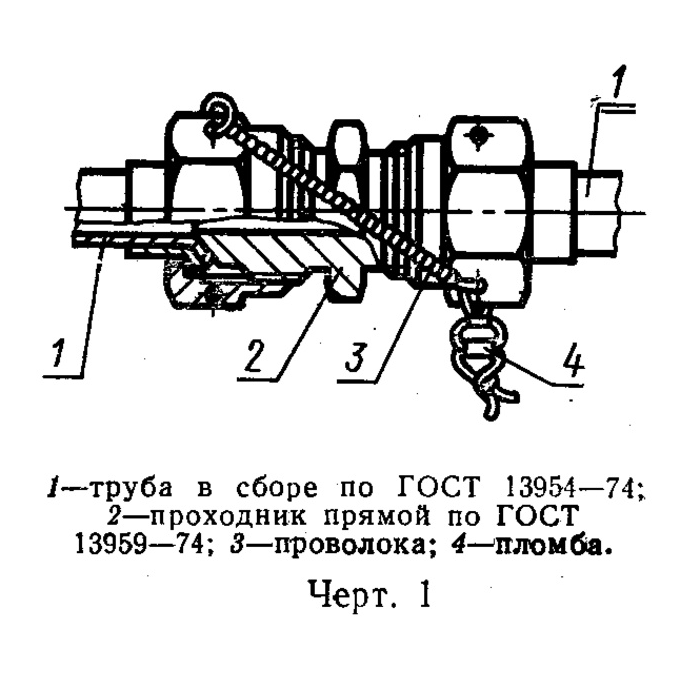
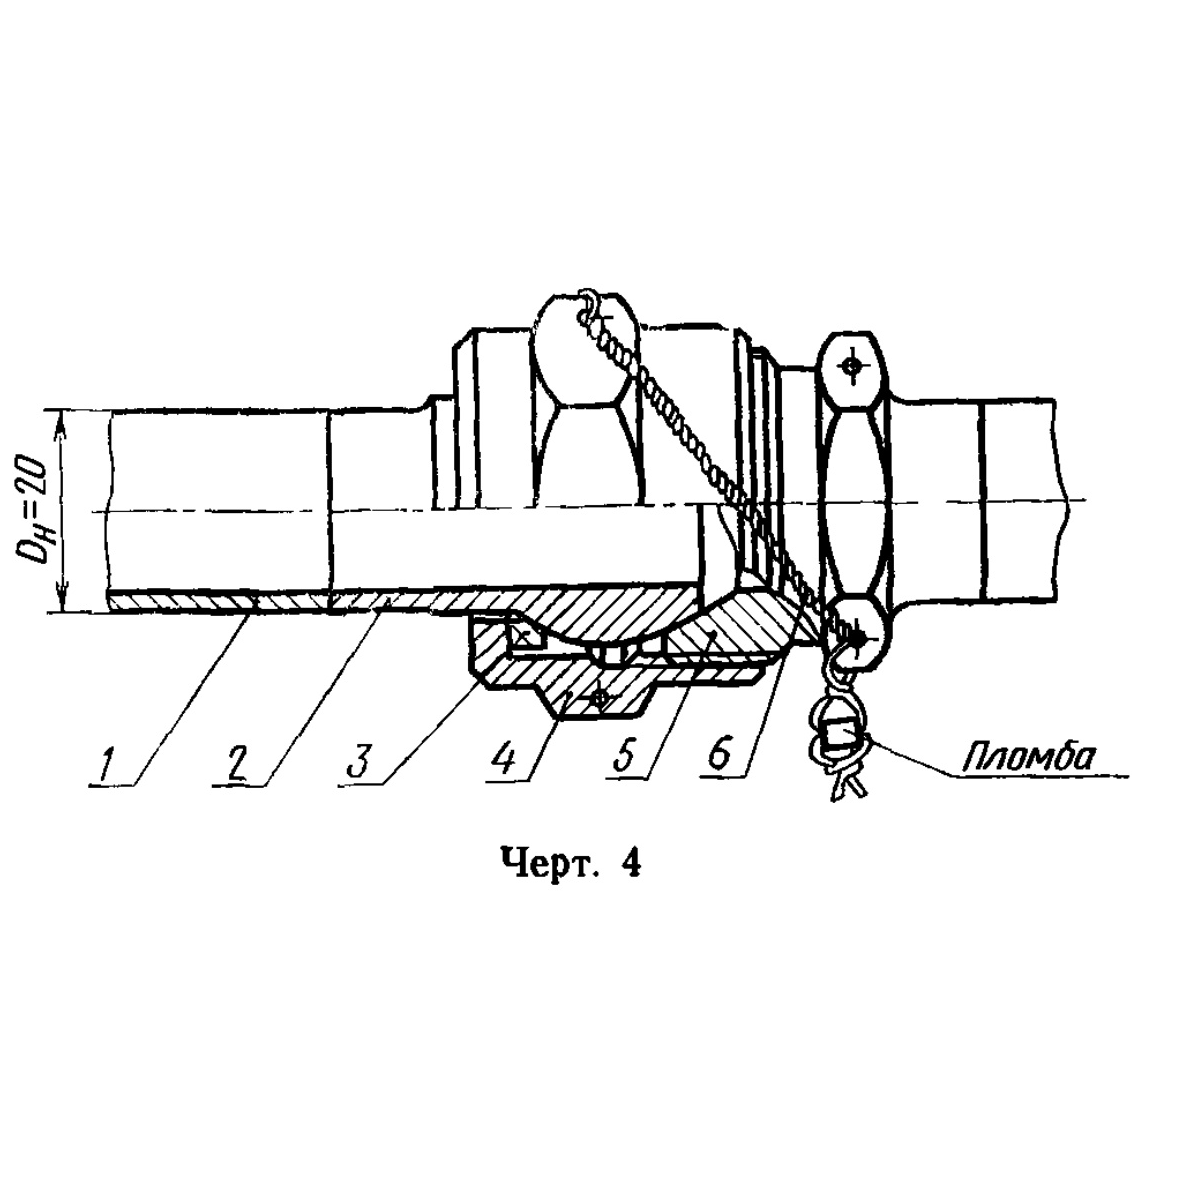
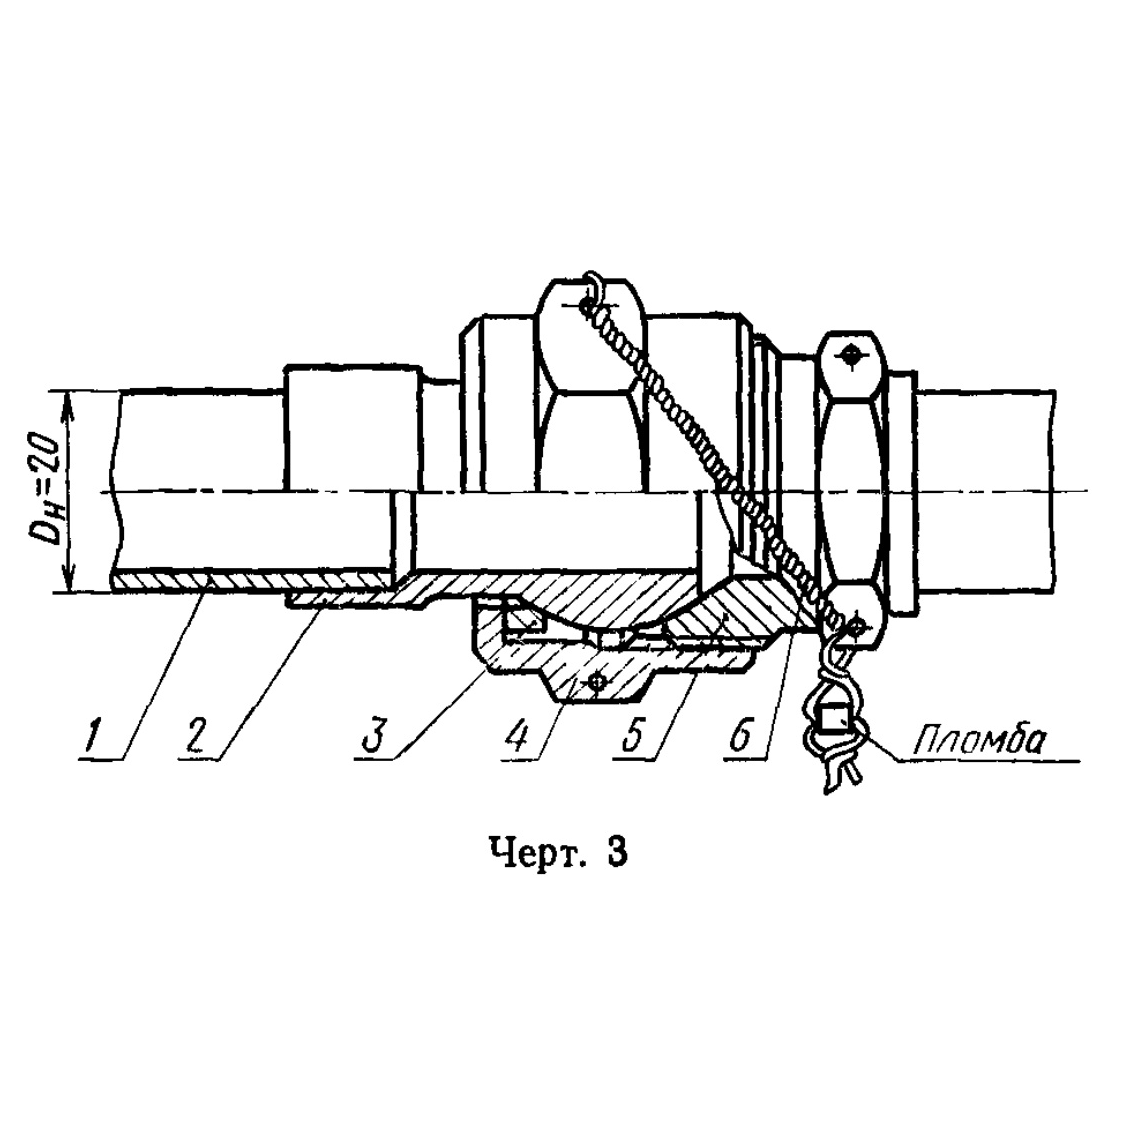
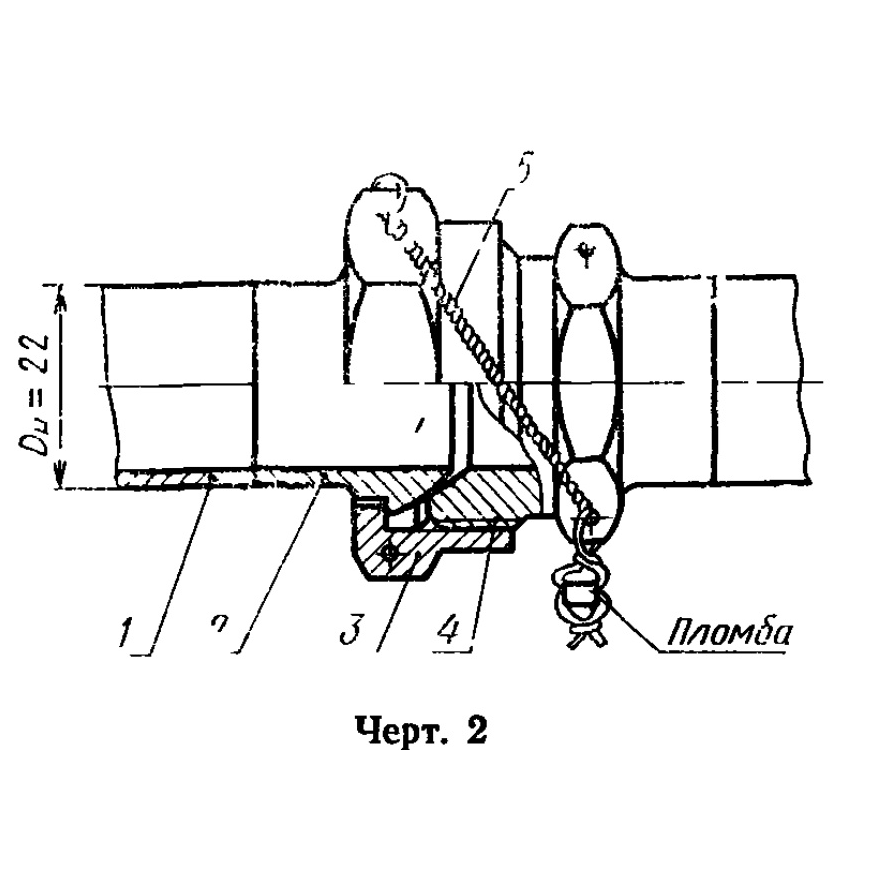
Состав заказа укажите в спецификации: изображение сборки не означает, что все её детали входят в комплект изделия. Необходимость стопорения и пломбирования определяет разработчик изделия.
Изделие используется в соединениях трубопроводов по наружному конусу 74°.
Для расчёта укажите готовое обозначение изделия по ГОСТ из спецификации и количество. Размеры, резьбу и материал при необходимости можно проверить по схеме, таблице и примерам условных обозначений.
Технические требования
Допуск биения торцовых поверхностей относительно оси резьбы — 0,08 мм.
Состав заказа укажите в спецификации: изображение сборки не означает, что все её детали входят в комплект изделия. Необходимость стопорения и пломбирования определяет разработчик изделия.
Требования к покрытиям, контролю и маркировке — по ГОСТ 13977-74 с учётом требований ГОСТа изделия.
Маркировка партии
По пп. 4–5 ГОСТ 13957-74 наружный диаметр трубы, код материала и клеймо указываются на бирке для всей партии. Допускается маркировать гайки несмываемой краской на гранях шестигранника.
Изделие используется в соединениях трубопроводов по наружному конусу 74°.
Для расчёта укажите готовое обозначение изделия по ГОСТ из спецификации и количество. Размеры, резьбу и материал при необходимости можно проверить по схеме, таблице и примерам условных обозначений.
Технические требования
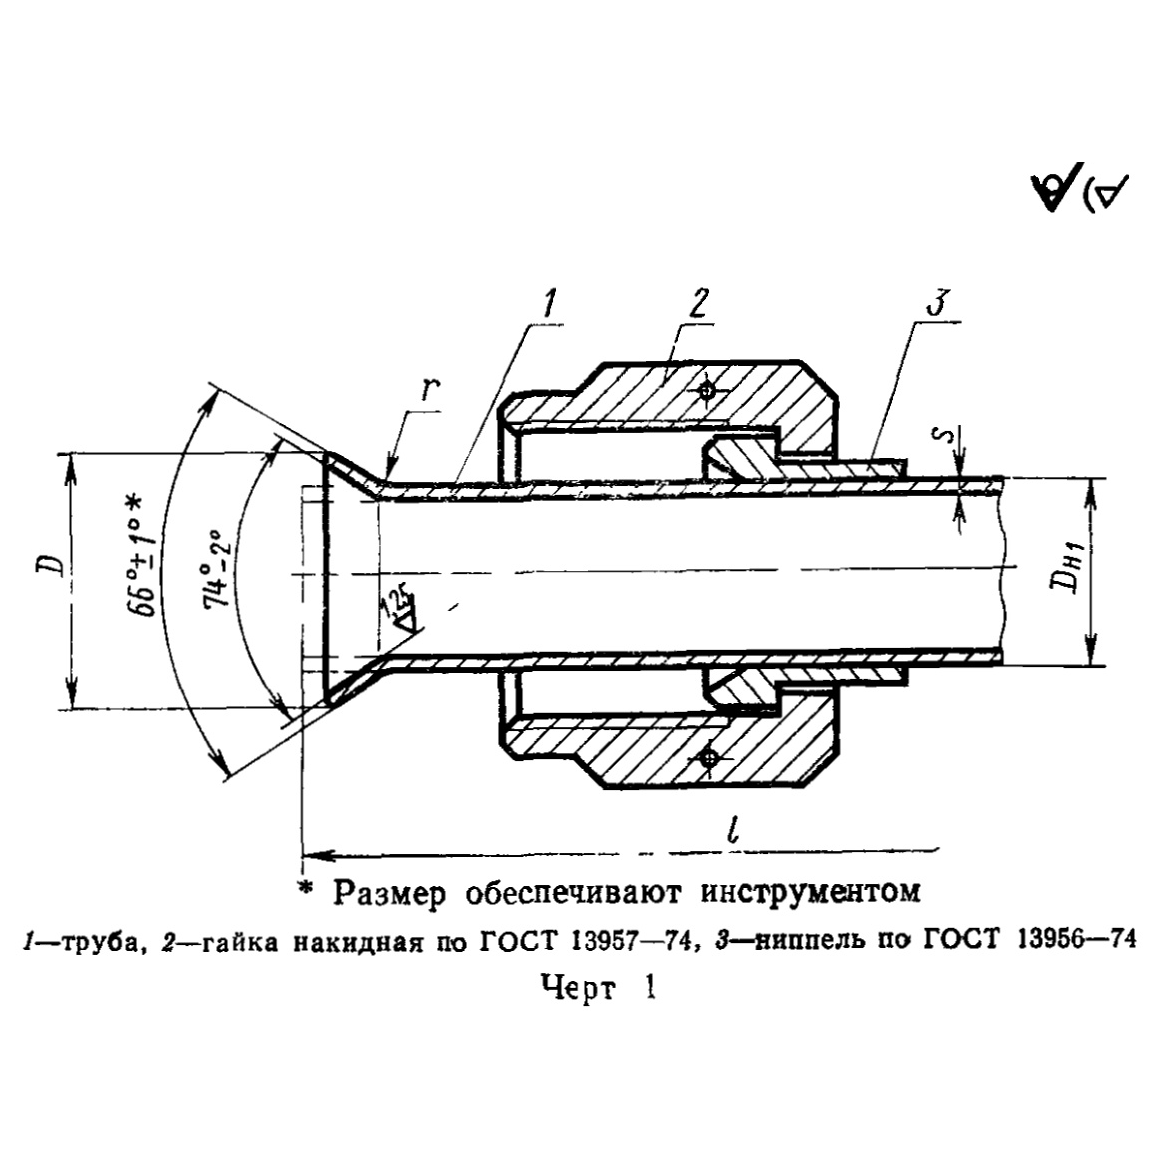
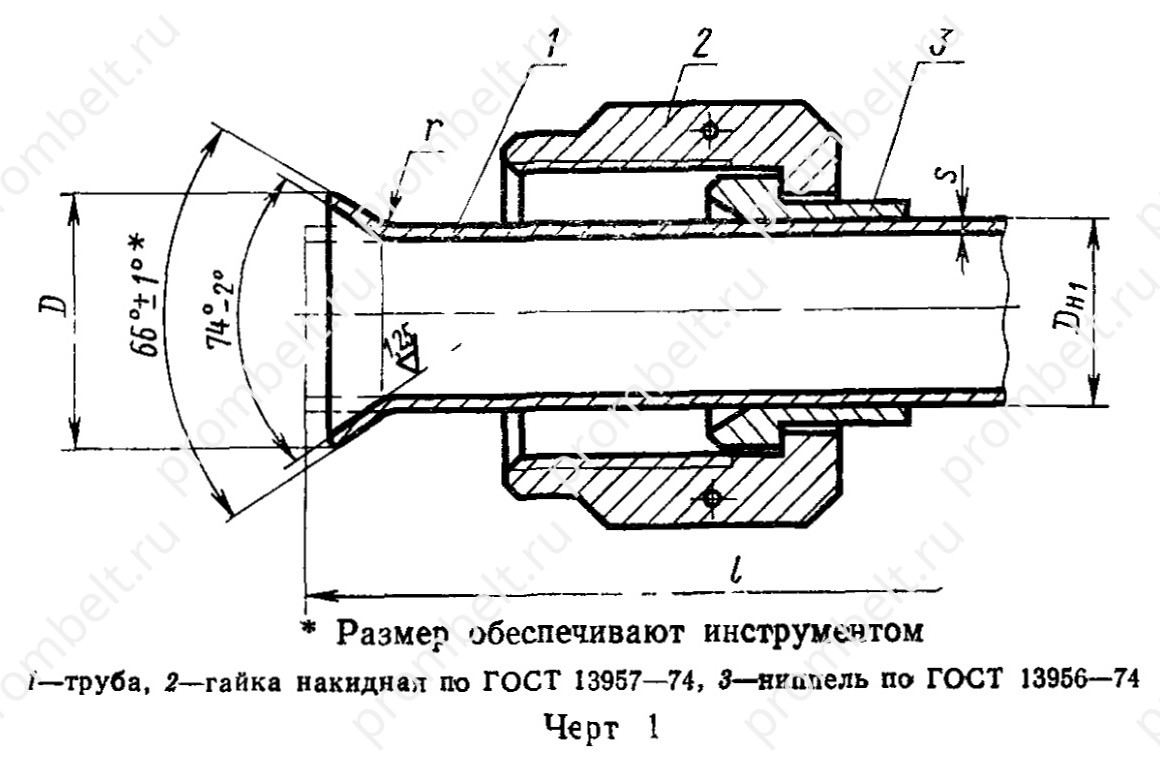
Действительный диаметр трубы Dн1 перед развальцовкой на длине l не должен превышать верхнего отклонения поля допуска d9.
Трубы, действительный диаметр которых превышает верхнее отклонение поля допуска d9, калибруют до размера, находящегося в пределах от верхнего отклонения поля допуска d9 до нижнего отклонения труб в состоянии поставки. Форма и размеры калиброванных труб должны соответствовать указанным на черт. 2 и в табл. 1.
Примечание. Допускается применение труб из стали марки 12Х18Н10Т с диаметром Dн1, превышающим верхнее отклонение поля допуска d9, при этом диаметральный натяг ниппеля на трубе не должен превышать 0,16 мм.
При развальцовке труб в ниппель радиус r контролировать только по нижнему отклонению.
Для труб из стали марок 20А и 20, подвергающихся пескоструйной обработке, параметр шероховатости внутренней поверхности конуса развальцованной части должен быть не более Ra 2,5 мкм ГОСТ 2789—73.
На внутренней поверхности конуса развальцованной части трубы не допускаются продольные и кольцевые риски, царапины, забоины и трещины.
Глубина отпечатков от матриц (ниппелей) и продольные риски на внешней поверхности конуса развальцованной части трубы не должны превышать 0,03 мм, но не должны выходить за пределы допуска на толщину стенки.
Глубина отпечатков от матриц (ниппелей) на остальных внешних поверхностях труб не должна выходить за пределы допуска на толщину стенки.
Переход внутренней конусной поверхности развальцованной части трубы в цилиндрическую должен быть плавным, без поперечного кольцевого наплыва. Допускается резкий переход без образования кольцевого наплыва.
Для труб из алюминиевого сплава с Dн ≤ 10 мм допускается незначительный наплыв.
Переход внутренней и наружной конусной части в цилиндрическую при калибровке должен быть плавным.
Примечание. Снятие резанием кольцевого наплыва на переходе внутренней конусной поверхности развальцованной части трубы в цилиндрическую не допускается.
Кромка конуса развальцованной части трубы не должна иметь трещин, заусенцев и должна быть закруглена.
Толщина стенки у края конусной развальцованной части трубы не должна быть менее 70 % толщины стенки цилиндрической части трубы. Для труб из алюминиевого сплава с Dн ≤ 8 мм допускается уменьшение стенки до 55—60 %.
Угол перекоса развальцованной части трубы относительно оси трубопровода не должен превышать 1°30′.
Огранка конусных поверхностей развальцованной части трубы не допускается.
Для повышения вибропрочности трубопроводов допускается перед развальцовкой труб производить их размерно-чистовое упрочнение или гидродробеструйную обработку в местах соединений или по всей длине.
Для развальцовки должны применяться трубы с наружным диаметром, толщиной стенки и из материала, указанными в табл. 2.
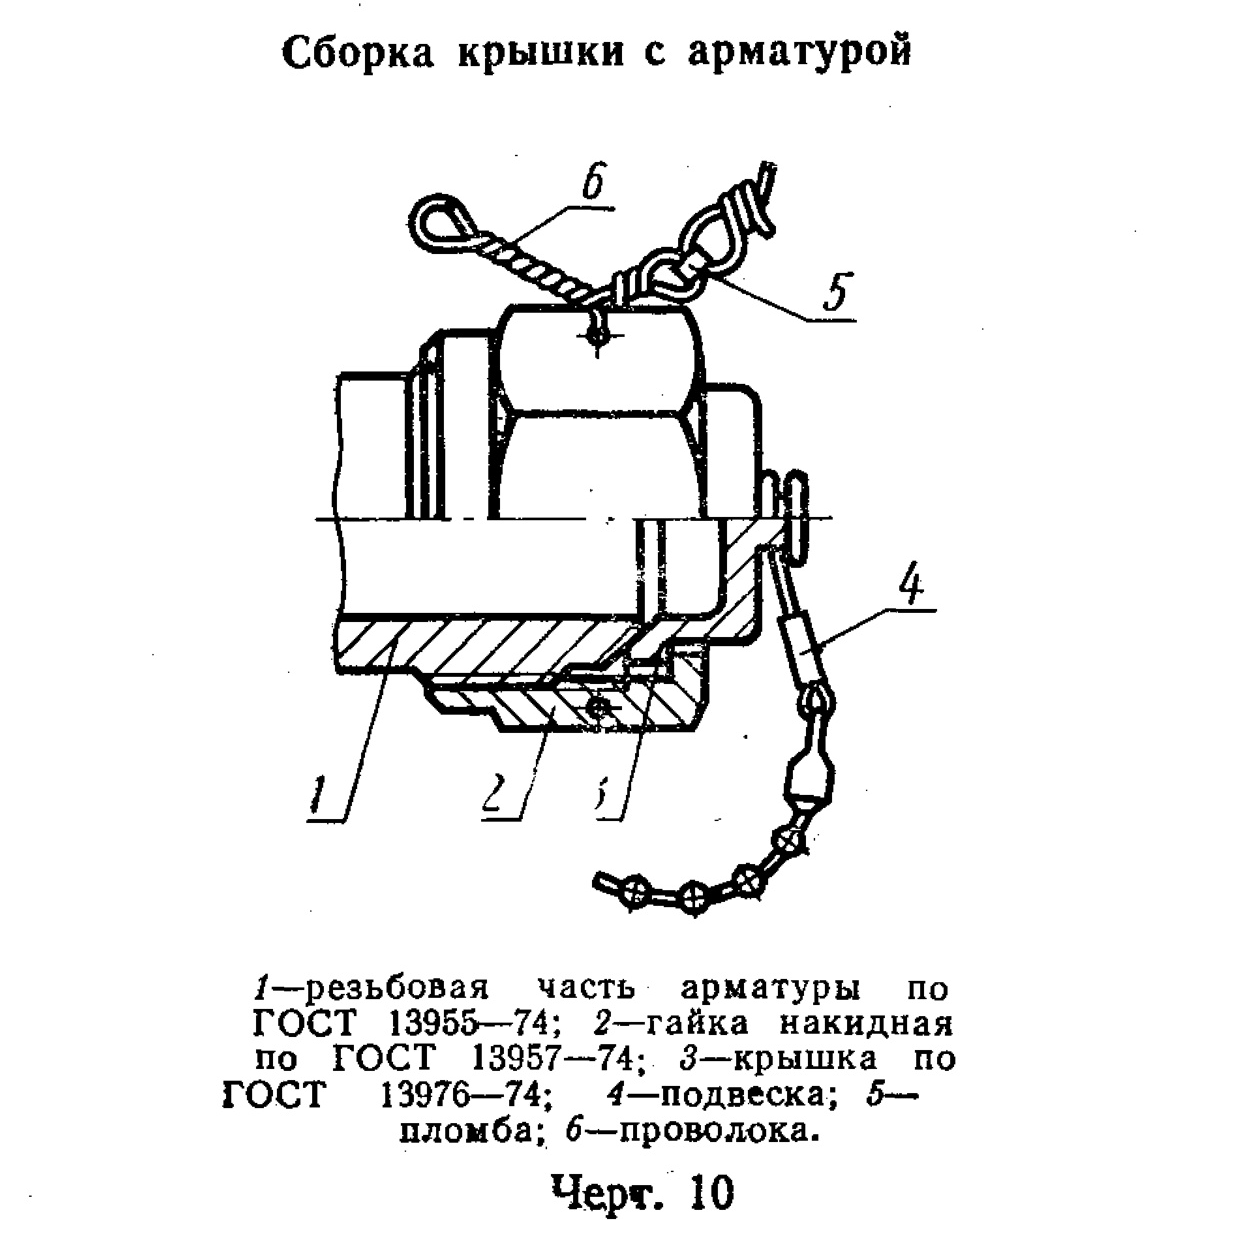
Состав заказа укажите в спецификации: изображение сборки не означает, что все её детали входят в комплект изделия. Необходимость стопорения и пломбирования определяет разработчик изделия.
Изделие используется в соединениях трубопроводов по наружному конусу 74°.
Для расчёта укажите готовое обозначение изделия по ГОСТ из спецификации и количество. Размеры, резьбу и материал при необходимости можно проверить по схеме, таблице и примерам условных обозначений.
Технические требования
Допуск радиального биения поверхности А относительно оси резьбы для деталей с резьбой: до М24×1,5—0,05 мм; свыше М24×1,5—0,07 мм.
Состав заказа укажите в спецификации: изображение сборки не означает, что все её детали входят в комплект изделия. Необходимость стопорения и пломбирования определяет разработчик изделия.
Изделие используется в соединениях трубопроводов по внутреннему конусу.
Для расчёта укажите готовое обозначение изделия по ГОСТ из спецификации и количество. Размеры, резьбу и материал при необходимости можно проверить по схеме, таблице и примерам условных обозначений.
Состав заказа укажите в спецификации: изображение сборки не означает, что все её детали входят в комплект изделия. Необходимость стопорения и пломбирования определяет разработчик изделия.
Изделие используется в соединениях трубопроводов по внутреннему конусу.
Для расчёта укажите готовое обозначение изделия по ГОСТ из спецификации и количество. Размеры, резьбу и материал при необходимости можно проверить по схеме, таблице и примерам условных обозначений.
Технические требования
Материал: сталь марки 45 и 13Х11Н2В2МФ (1Х12Н2ВМФ).
Допуск торцового биения поверхности А относительно оси резьбы — 0,1 мм.
Состав заказа укажите в спецификации: изображение сборки не означает, что все её детали входят в комплект изделия. Необходимость стопорения и пломбирования определяет разработчик изделия.
Изделие используется в соединениях трубопроводов по внутреннему конусу.
Для расчёта укажите готовое обозначение изделия по ГОСТ из спецификации и количество. Размеры, резьбу и материал при необходимости можно проверить по схеме, таблице и примерам условных обозначений.
Технические требования
Материал: сталь марки 45 и 13Х11Н2В2МФ (1Х12Н2ВМФ).
Допуски радиального биения поверхности А и торцового — поверхности Б относительно оси резьбы — 0,1 мм.
Допускается фаска 0,4 мм × 45° вместо R0,4 мм; предельные отклонения размера фаски и радиуса — +0,2 мм и −0,1 мм.
Технические требования — по ГОСТ 16078—70.
Накидная гайка в сборке с полусферическим ниппелем
Состав заказа укажите в спецификации: изображение сборки не означает, что все её детали входят в комплект изделия. Необходимость стопорения и пломбирования определяет разработчик изделия.
Изделие используется в соединениях трубопроводов по внутреннему конусу.
Для расчёта укажите готовое обозначение изделия по ГОСТ из спецификации и количество. Размеры, резьбу и материал при необходимости можно проверить по схеме, таблице и примерам условных обозначений.
Состав заказа укажите в спецификации: изображение сборки не означает, что все её детали входят в комплект изделия. Необходимость стопорения и пломбирования определяет разработчик изделия.
Изделие используется в соединениях трубопроводов по внутреннему конусу.
Для расчёта укажите готовое обозначение изделия по ГОСТ из спецификации и количество. Размеры, резьбу и материал при необходимости можно проверить по схеме, таблице и примерам условных обозначений.
Состав заказа укажите в спецификации: изображение сборки не означает, что все её детали входят в комплект изделия. Необходимость стопорения и пломбирования определяет разработчик изделия.